


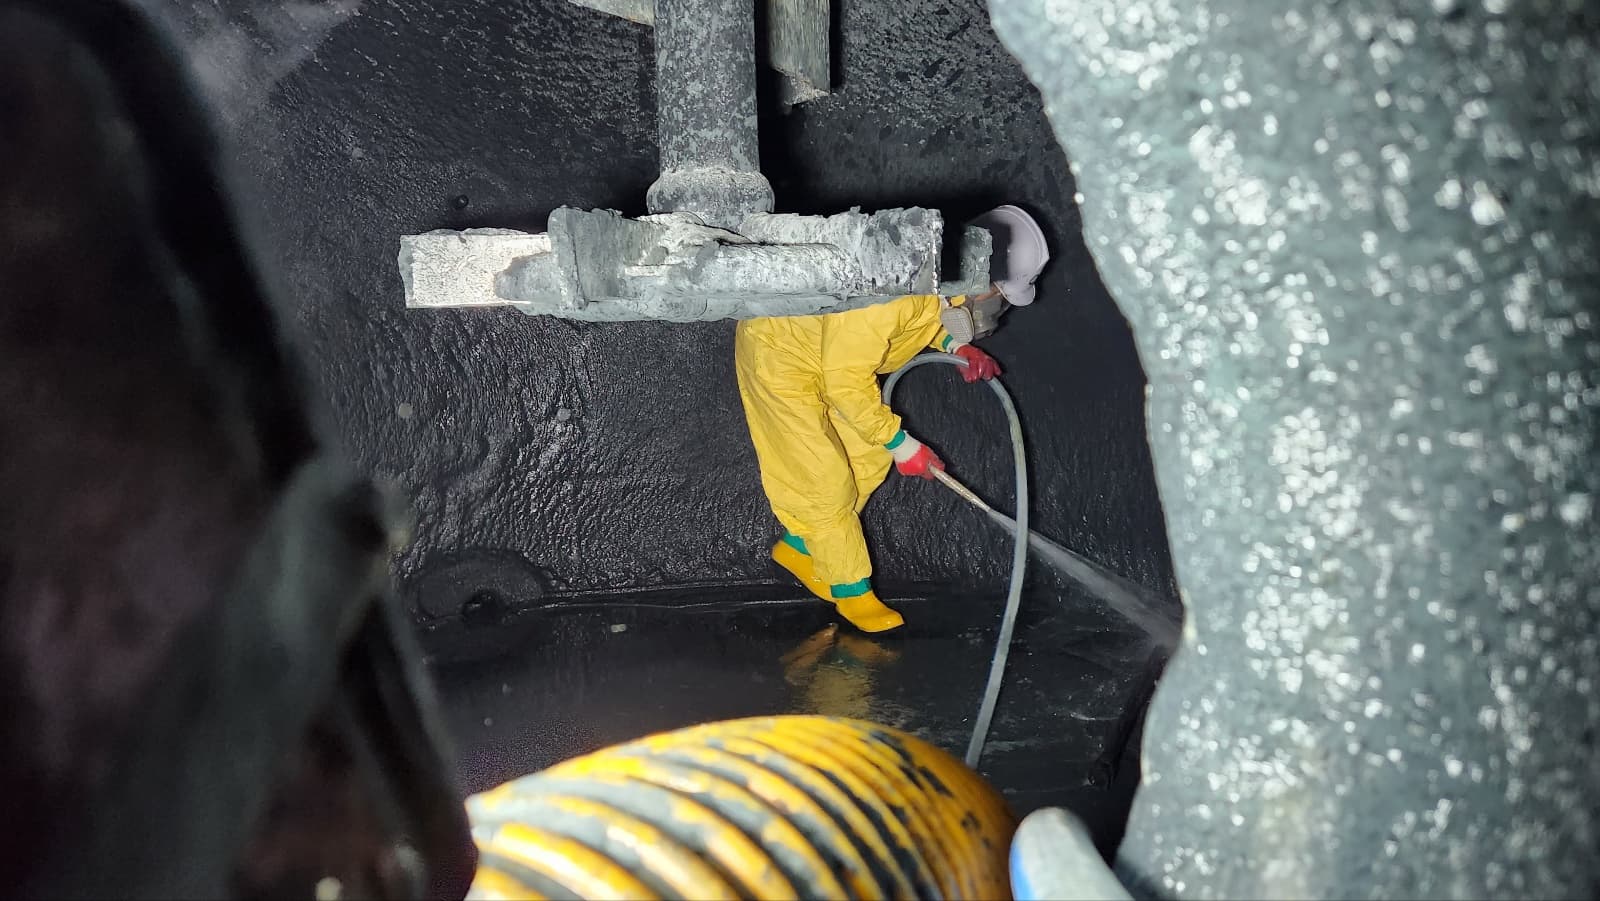
같은 약품, 같은 설비인데 결과가 다를 때가 있습니다.
한 번은 깨끗하게 나오고, 다음엔 반쯤만 벗겨집니다. 약품이 불량이었나 싶지만 대개는 그게 아닙니다.
화학세정은 네 개의 변수로 결정됩니다. 농도, 온도, 시간, 그리고 유속입니다.
농도 — 올려도 비례해서 빨라지지 않습니다
산 세정에서 일반적으로 쓰는 농도는 5~15% 범위입니다. 스케일 두께와 성분, 설비 재질에 따라 그 안에서 정합니다.
농도를 두 배로 올리면 두 배 빨라질 것 같지만 그렇지 않습니다. 반응은 스케일 표면에서 일어나고, 그 표면적은 정해져 있습니다. 어느 지점을 넘으면 추가된 산은 스케일과 만나지 못하고 모재를 공격하는 쪽으로 갑니다.
그리고 인히비터에는 유효 농도 범위가 있습니다. 산 농도를 권장치 이상으로 올리면 인히비터가 따라가지 못해 부식 억제 효과가 떨어집니다. 농도를 올려서 시간을 줄이겠다는 판단이 설비를 깎는 결과가 되는 지점이 여기입니다.
온도 — 반응은 빨라지고 부식도 빨라집니다
통상 50~60℃ 구간에서 운전합니다.
온도를 올리면 반응 속도가 올라갑니다. 온수 연재에서 다룬 것과 같은 원리입니다. 문제는 스케일 용해 속도만 올라가는 게 아니라 모재 부식 속도도 같이 올라간다는 것입니다. 그리고 인히비터의 효과는 온도가 올라가면 대개 떨어집니다.
즉 온도는 양쪽을 다 가속하는데, 위험한 쪽이 더 많이 가속됩니다. 그래서 약품 공급사가 정한 상한 온도가 있고, 그 위로는 올리지 않는 것이 원칙입니다. "빨리 끝내려고 온도를 더 올렸다"는 것이 사고 경위에 자주 등장합니다.
유속 — 가장 자주 놓치는 변수입니다
이게 핵심입니다.
약품을 채워 놓고 담가두는 것(침적)과 순환시키는 것은 결과가 다릅니다.
스케일이 녹으면 그 자리에 용해된 성분이 고입니다. 그 층이 남아 있으면 새 약품이 스케일 표면에 닿지 못합니다. 농도계로는 산 농도가 충분한데 실제 반응면에서는 이미 포화 상태인 것입니다.
순환이 이걸 밀어냅니다.
문헌에 나오는 수치를 하나 인용하면, 유속 0.42m/s 아래에서는 온도를 올려야 잔류 퇴적물이 줄고, 그 위로 올리면 같은 순환 시간에 잔류물이 줄어듭니다. 다시 말해 어느 유속 문턱을 넘기기 전에는 온도로 버텨야 하고, 넘기고 나면 유속이 일을 합니다.
고압세정 연재 ①편에서 "유량은 떨어진 것을 실어 나르는 능력"이라고 썼습니다. 화학세정에서도 같은 역할입니다. 형태만 순환 펌프로 바뀐 것입니다.
그래서 순환 경로 설계가 중요합니다. 펌프 용량, 배관 구경, 그리고 흐름이 도달하지 않는 구간(데드 레그)이 어디인지. 순환이 안 닿는 자리는 침적 조건이 되고, 그 부분만 세정이 덜 됩니다. 세정 후 열교환 성능이 부분적으로만 회복되는 경우, 대개 여기입니다.
시간 — 길게 두면 좋아지는 게 아닙니다
가장 널리 퍼진 오해입니다.
"밤새 담가두면 다 녹지 않겠나."
세 가지 이유로 아닙니다.
첫째, 반응이 멈춥니다. 산은 소모됩니다. 스케일을 녹이면서 중화되고, 어느 지점에서 유효 농도 아래로 떨어집니다. 그 뒤로는 시간만 갑니다.
둘째, 부식은 멈추지 않습니다. 인히비터에도 유효 시간이 있습니다. 시간이 지나면 흡착층이 소모되고, 그때부터 산은 모재를 공격합니다. 스케일 용해는 끝났는데 설비 부식만 계속되는 구간이 생깁니다.
셋째, 녹은 것이 다시 앉습니다. 용액에 용해된 철이나 칼슘이 조건이 바뀌면 다른 자리에 재석출됩니다. 원래 없던 자리가 막히는 경우가 여기서 나옵니다.
그래서 종말점을 봅니다
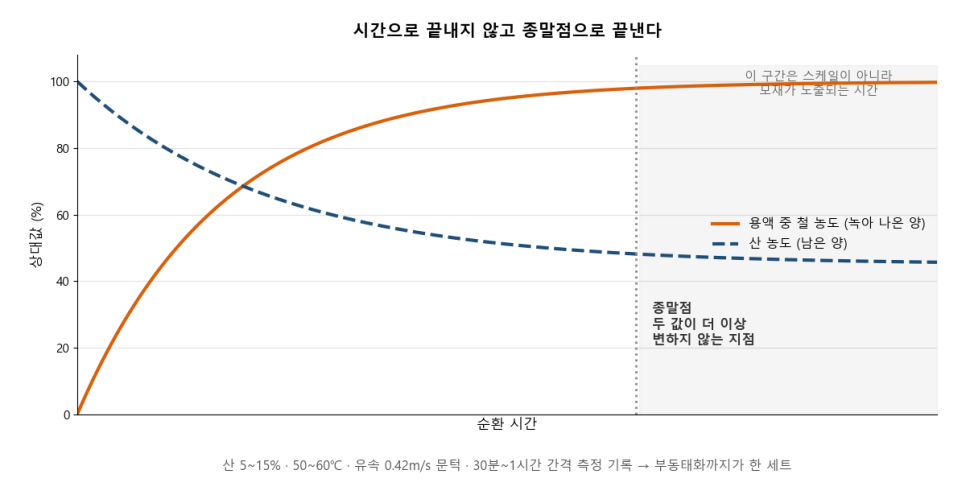
시간으로 끝내지 않고 상태로 끝냅니다.
두 가지를 주기적으로 측정합니다.
- 산 농도(또는 pH) — 소모되는 속도가 곧 반응이 일어나는 속도입니다
- 용액 중 철 농도 — 녹아 나오는 양입니다
이 두 값이 더 이상 변하지 않으면 반응이 끝난 것입니다. 그 시점이 종말점입니다. 산 농도가 아직 남아 있는데 철 농도가 안 오르면, 더 돌려도 스케일은 안 녹고 모재만 노출됩니다.
반대 신호도 같이 봅니다. 철 농도가 예상보다 급하게 오르면 스케일이 아니라 모재가 녹고 있는 것일 수 있습니다. 이때는 즉시 중단하고 조건을 재검토합니다.
측정 주기는 30분~1시간 단위로 잡고 기록을 남깁니다. 이 기록이 나중에 "세정이 제대로 됐는지" 증명하는 자료가 됩니다. ⑥편에서 다룰 발주자 확인 항목에 이 기록지가 들어갑니다.
부동태화까지가 한 세트입니다
산 세정이 끝난 금속면은 보호 피막이 벗겨진 상태입니다. 반응성이 매우 높습니다. 이 상태로 공기와 물에 노출되면 며칠 안에 새 녹이 생깁니다. 세정 전보다 나빠 보이는 경우도 있습니다.
그래서 마지막에 부동태화를 합니다. 알칼리성 용액이나 전용 부동태화제로 금속 표면에 보호 산화 피막을 다시 만들어 주는 공정입니다.
세정 견적에 부동태화가 포함돼 있는지 확인해야 합니다. 빠져 있으면 며칠 뒤 문제가 생기고, 그때는 누구 책임인지 다투게 됩니다.
현장 점검 항목
작업 전에 이 다섯 개를 확인하면 대부분 걸러집니다.
- 약품 공급사가 정한 농도·온도 상한을 문서로 받았는가
- 순환 경로가 계통 전체를 도는가, 도달하지 않는 구간이 어디인가
- 농도와 철 농도를 어떤 주기로 측정하고 누가 기록하는가
- 중단 기준이 정해져 있는가 (철 농도 급증, 온도 초과 등)
- 부동태화가 공정에 포함돼 있는가
정리
- 농도는 올려도 비례해 빨라지지 않고, 어느 지점부터는 모재를 깎습니다
- 온도는 반응과 부식을 같이 가속합니다. 공급사 상한을 넘기지 않습니다
- 유속이 반응면을 새로 만듭니다. 순환이 안 닿는 구간은 세정이 안 됩니다
- 시간으로 끝내지 말고 산 농도와 철 농도가 멈추는 지점에서 끝냅니다
- 부동태화까지 해야 끝입니다
네 개 중 하나만 어긋나도 "약품은 맞는데 결과가 안 나오는" 상황이 만들어집니다.
다음 편은 조금 성격이 다릅니다. 화학세정을 도급으로 맡길 때 필요한 승인과 신고를 다룹니다. 약품과 절차를 다 정해놓고도 이걸 몰라서 작업을 못 하는 경우가 있습니다.
