


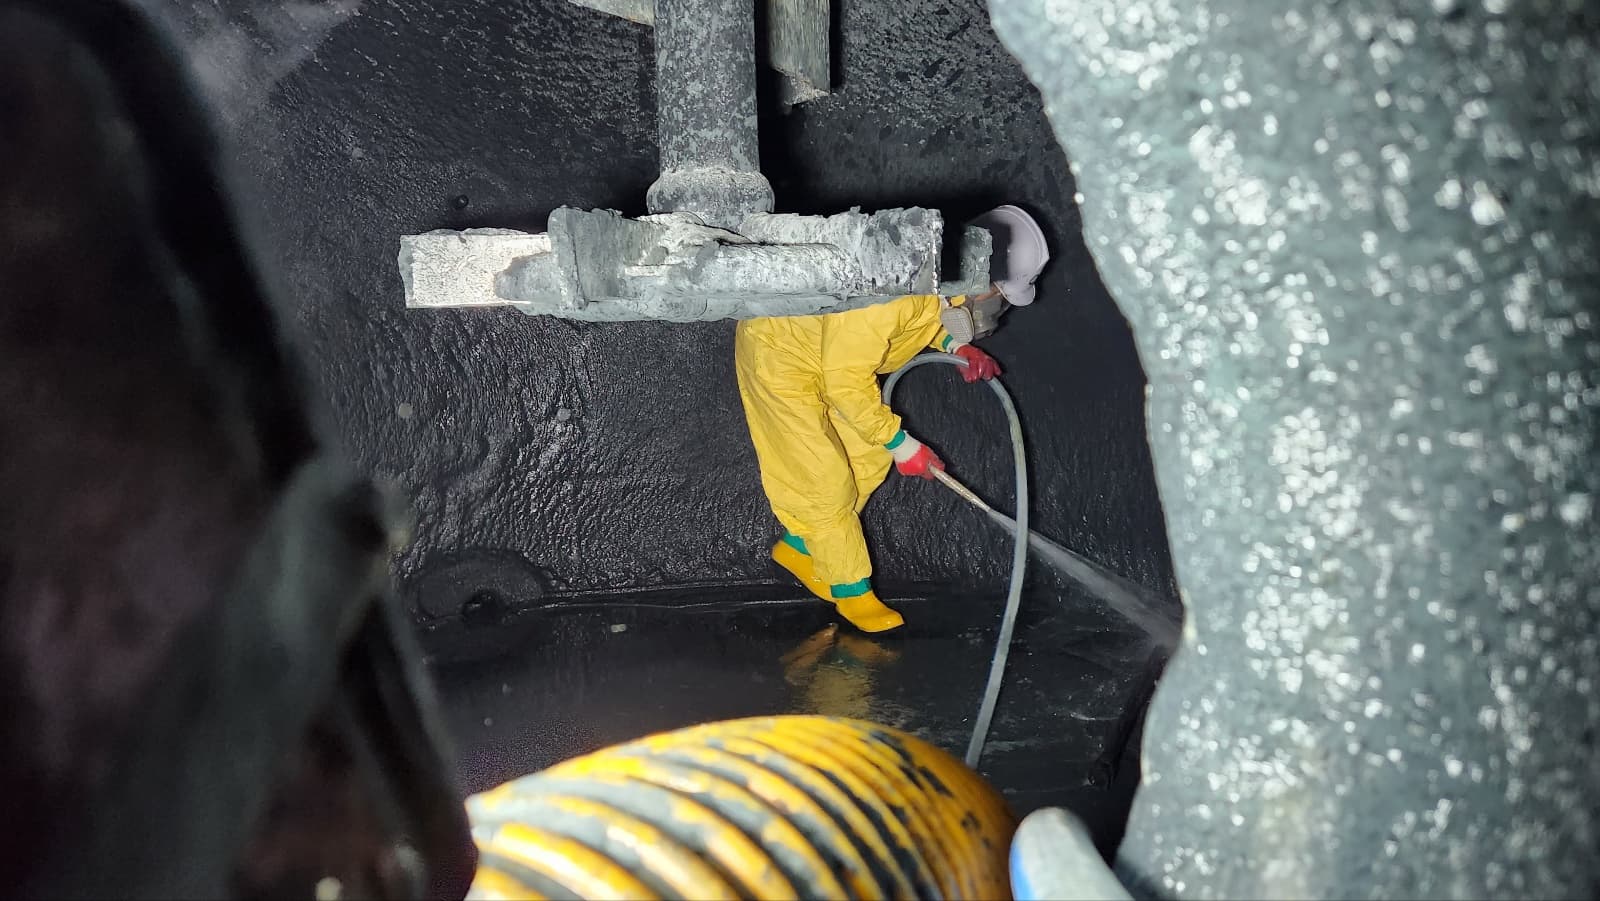
찬물로 한 시간 문지르던 걸 온수로 바꾸면 십 분에 끝나는 경우가 있습니다.
같은 펌프, 같은 노즐, 같은 압력입니다. 물 온도만 올렸는데 왜 이렇게 달라질까요.
그런데 반대로, 온도를 아무리 올려도 꿈쩍 않는 오염도 있습니다. 심지어 온도를 올려서 더 나빠지는 것도 있습니다.
이번 편에서 그 경계를 정리해 보겠습니다.
온수가 하는 일은 세 가지입니다
첫째, 기름이 묽어집니다. 이게 제일 큽니다.
그리스나 유분 슬러지는 상온에서 되직합니다. 물줄기가 때려도 통째로 밀릴 뿐 잘 흩어지지 않습니다. 그런데 온도가 올라가면 점도가 떨어져 흐르기 시작합니다.
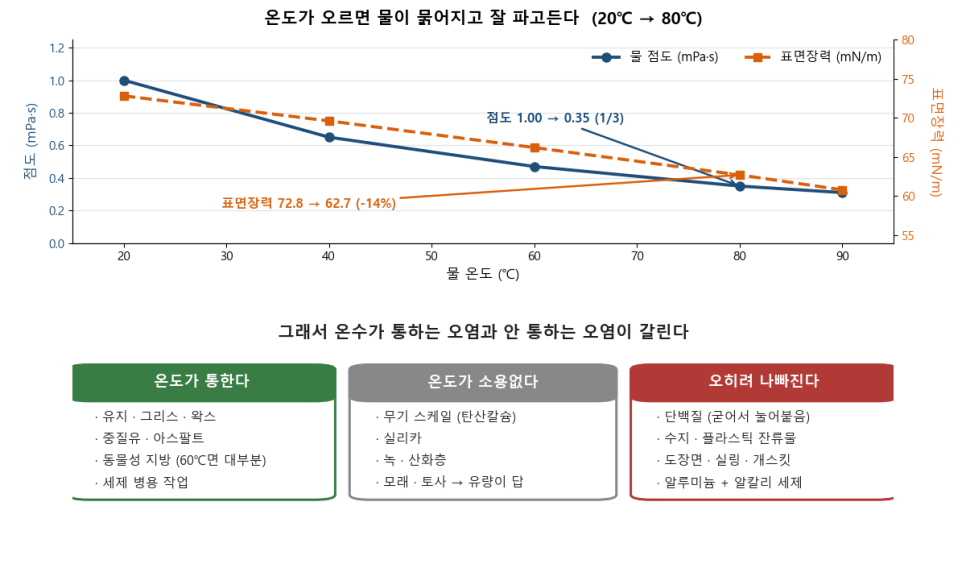
물 자체도 마찬가지입니다. 20℃에서 1.00mPa·s이던 점도가 80℃에서는 0.35mPa·s로 3분의 1 수준까지 내려갑니다. 물이 묽어지면 좁은 틈으로 더 잘 들어갑니다. 기름은 변화 폭이 훨씬 커서, 종류에 따라 20℃에서 80℃로 올리면 점도가 수십 분의 1까지 떨어지는 것도 흔합니다.
둘째, 물이 더 잘 파고듭니다.
표면장력은 물이 뭉치려는 성질입니다. 이게 크면 물방울이 표면에 얹혀만 있고 틈으로 안 들어갑니다. 물의 표면장력은 20℃에서 72.8mN/m, 80℃에서 62.7mN/m로 약 14% 내려갑니다.
다만 오해하면 안 되는 게 있습니다. 세제를 쓰는 이유도 표면장력을 낮추기 위해서인데, 계면활성제는 이걸 30mN/m 안팎까지 끌어내립니다. 온도로 얻는 14%와는 자릿수가 다릅니다. 온수가 세제를 대신하는 게 아니라, 세제가 일하기 좋은 조건을 만들어 주는 쪽으로 보는 게 맞습니다.
셋째, 화학 반응이 빨라집니다.
세제나 약품을 같이 쓴다면 이 항목이 추가됩니다. 실무에서는 온도가 10℃ 오를 때마다 반응 속도가 대략 두 배라는 경험칙을 씁니다. 20℃에서 60℃로 올리면 10℃ 구간이 네 번이니 이론상 16배 가까이 빨라집니다. 알칼리 세제가 상온에서 30분 걸리던 일을 온수에서 몇 분에 끝내는 이유가 이겁니다.
식품·유가공 설비를 배관째 세척하는 CIP 공정에서 알칼리 세정을 7085℃, 산 세정을 6070℃로 잡는 것도 같은 맥락입니다.
그런데 진짜 결정적인 건 녹는점입니다
위 세 가지는 온도가 오르면 점진적으로 좋아지는 것들입니다. 그런데 유지류에는 계단이 하나 있습니다.
굳은 기름, 왁스, 파라핀은 녹는점을 넘기는 순간 성질이 바뀝니다. 그 아래에서는 아무리 세게 때려도 고체를 부수는 일이지만, 넘기고 나면 흘러내리는 액체를 씻어내는 일이 됩니다. 완전히 다른 작업입니다.
그래서 온수 세정에서 온도를 정할 때 첫 번째 질문은 이겁니다.
"이 오염의 녹는점이 몇 도인가."
그 온도를 못 넘기면 물만 뜨거워지고 일은 그대로입니다. 넘기면 갑자기 쉬워집니다. 40℃와 60℃ 사이에 성능 차이가 별로 없다가 70℃에서 확 달라지는 현장이 있다면, 그 사이에 그 오염의 녹는점이 있을 가능성이 큽니다.
참고로 식품가공 쪽 자료에 나오는 융점은 우지 42.544℃, 계지 3840℃, 돈지 33~38℃ 수준입니다. 산업 현장의 광유·왁스류는 이보다 훨씬 높은 것들이 있습니다.
온도가 잘 통하는 것들
유지·그리스·왁스·파라핀 — 온수의 주 무대입니다. 압력을 올리는 것보다 온도를 올리는 게 훨씬 효율적입니다.
중질유·아스팔트 계열 — 점도가 온도에 크게 반응합니다. 상온에서 삽으로 퍼야 하던 것이 흐르기 시작합니다.
동물성 지방·식품 잔재 — 녹는점이 대체로 낮아 60℃ 정도면 대부분 액화됩니다.
세제를 병용하는 모든 작업 — 알칼리 세제는 온도가 올라야 제 성능이 납니다.
온도를 올려도 소용없는 것들
무기 스케일(탄산칼슘·황산칼슘) — 보일러나 열교환기 튜브에 낀 흰 스케일입니다. 녹는 물질이 아닙니다. 물리적으로 깨뜨리거나 산으로 녹여야 합니다. 오히려 탄산칼슘은 온도가 오를수록 물에 덜 녹습니다. 일반적인 물질과 반대입니다. 보일러 뜨거운 면에 스케일이 집중적으로 끼는 이유가 이것입니다.
실리카 — 가장 골치 아픈 축입니다. 온수로도 일반 산으로도 잘 안 됩니다.
녹·산화층 — 온도로 해결되지 않습니다.
모래·토사 퇴적물 — 온도와 무관합니다. 앞선 고압세정 연재에서 다룬 유량이 답입니다. 밀어낼 물의 양이 관건이지 온도가 아닙니다.
온도를 올리면 오히려 나빠지는 것들
이쪽이 중요합니다. 모르고 하면 일을 키웁니다.
단백질 오염 — 계란 흰자를 생각하면 됩니다. 찬물에서는 씻겨 나가는데 뜨거운 물을 부으면 굳어서 눌어붙습니다. 식품 설비, 도축·가공 라인, 일부 폐수처리 설비에 이런 오염이 있습니다. 이런 곳은 먼저 미온수로 헹궈 단백질을 흘려보낸 뒤 온도를 올리는 순서로 갑니다.
일부 수지·플라스틱계 잔류물 — 온도가 오르면 연화되면서 표면에 더 달라붙습니다. 떼어내려던 것이 코팅이 됩니다.
도장면·실링·개스킷 — 오염이 아니라 설비 쪽 문제입니다. 고무는 재질마다 사용 온도 상한이 달라 NBR은 100℃ 안팎, EPDM은 150℃ 안팎입니다. 남겨야 할 도장이 있는 면이라면 온도 상한을 발주처와 먼저 정해두는 편이 안전합니다.
알루미늄·아연 도금면 + 알칼리 세제 — 온도가 오르면 알칼리와 금속의 반응이 빨라져 표면이 상합니다. 여기에 하나 더, 알루미늄과 가성소다가 만나면 수소가 발생합니다. 환기가 안 되는 탱크나 맨홀 안에서 알루미늄 부재에 알칼리 세제를 고온으로 쓰면 표면이 상하는 정도가 아니라 폭발 위험이 됩니다.
설정 온도와 실제 작업 온도는 다릅니다
마지막으로 하나만 더 짚겠습니다.
조작반에 80℃라고 떠 있어도, 대상물에 닿는 물이 80℃라는 뜻은 아닙니다. 사이에 두 번의 손실이 있습니다.
보일러 → (호스에서 식음) → 노즐 → (표면에 열 빼앗김) → 실제 작업 온도
호스가 길수록, 유량이 적을수록, 바깥이 추울수록 많이 식습니다. 특히 작업을 잠깐 멈췄다 다시 시작하면 호스 안에 고여 있던 물부터 나옵니다. 그 물은 이미 식어 있습니다. 작업을 자주 끊는 패턴이면 실제 도달 온도는 설정보다 상당히 낮습니다.
그리고 물이 표면에 닿으면 이번엔 대상물이 열을 가져갑니다. 물이 80℃로 도착해도 표면이 5℃면 접촉 순간 그 사이 어딘가로 떨어집니다. 오염의 녹는점을 넘기는 것은 물의 온도가 아니라 접촉면의 온도입니다.
그래서 온수 효과가 기대보다 약할 때는 온도를 더 올리기 전에 표면 온도를 한 번 재보는 편이 빠릅니다. 비접촉 온도계 하나면 됩니다. 다만 읽는 법에 요령이 있습니다. 적외선 온도계는 방사율을 0.95로 놓고 계산하는데 광택이 나는 스테인리스나 도금면은 방사율이 0.1 안팎이라 실제보다 한참 낮게 읽힙니다. 반들거리는 금속면은 측정 지점에 무광 테이프를 한 조각 붙이고 그 위를 재면 값이 맞아 들어갑니다.
작업 전 확인 순서
- 이 오염이 녹는 물질인가 — 유지·왁스면 온수, 무기 스케일이면 화학이나 물리
- 녹는점이 몇 도인가 — 그 온도를 못 넘길 거면 온수를 켤 이유가 약합니다
- 단백질이 섞여 있나 — 있으면 미온수 선행 헹굼
- 설비 쪽 온도 제약이 있나 — 도장, 실링, 개스킷, 재질
- 세제를 같이 쓰나 — 쓴다면 그 세제의 권장 온도 범위를 따릅니다
정리
온수는 만능이 아니라 유지류 전용 무기에 가깝습니다.
기름때에는 압력보다 온도가 낫고, 무기 스케일에는 온도가 거의 의미가 없으며, 단백질에는 순서를 틀리면 오히려 손해입니다.
무엇이 붙어 있는지 모르는 채로 온도부터 올리는 것이 연료비를 가장 빨리 태우는 방법입니다.
다음 편에서는 그 연료비를 계산해 보겠습니다. 온수가 시간당 얼마인지, 그리고 언제 본전이 되는지 숫자로 확인하고, 온수 작업의 화상 위험까지 함께 정리하겠습니다.
