


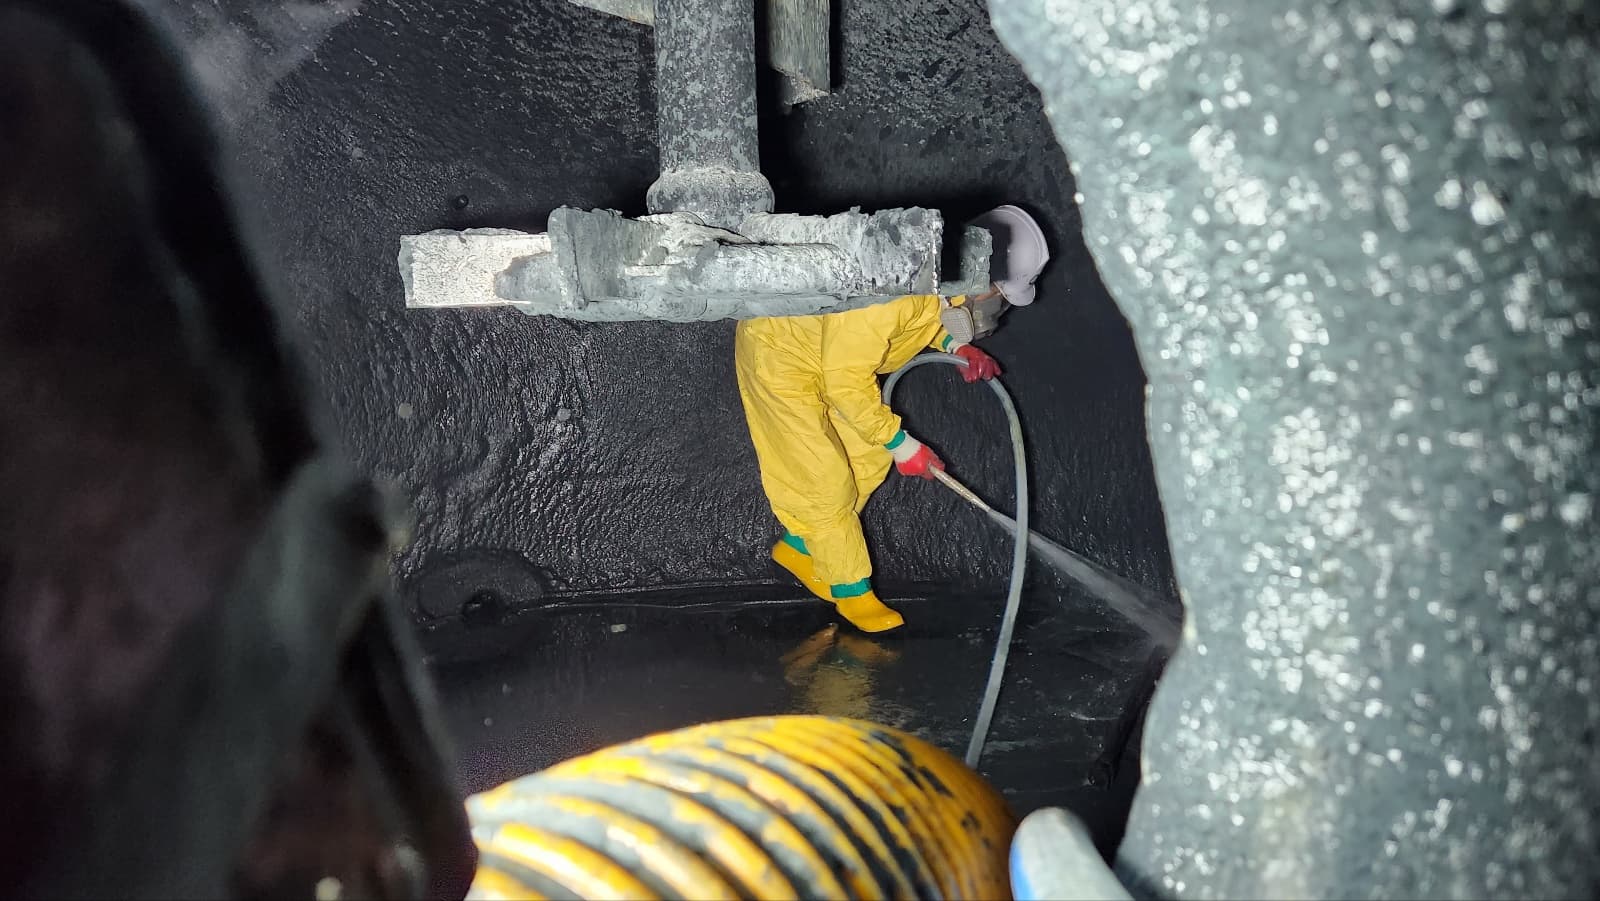
열교환기 튜브 세정에서 제일 많이 받는 질문이 이겁니다.
"몇 바까지 올려야 됩니까?"
압력도 중요하지만, 튜브 손상은 노즐을 한곳에 멈추거나 재질에 맞지 않는 압력을 쓸 때 생기기 쉽습니다. 이 글에서는 작업 전에 확인할 재질과 작업 중 지켜야 할 이송 속도를 설명합니다.
회전 노즐이 하는 일
튜브 안은 좁고 깁니다. 앞으로 곧게 나가는 물줄기 하나만으로는 튜브 안쪽의 한 줄만 닦입니다. 그래서 여러 물줄기가 달린 회전 노즐을 돌려 튜브 안쪽 둘레 전체를 고르게 훑습니다.
- 회전 속도: 퇴적물 종류에 따라 다릅니다. 장비마다 편차가 커서 분당 회전수인 rpm 기준으로 80
200rpm대 제품도 있고, 3001,000rpm 범위를 쓰는 경우도 있습니다. 자기 장비 사양을 먼저 확인하는 게 순서입니다. - 물줄기 개수: 4개 정도로 나누면 힘이 둘레에 고르게 분산됩니다. 적으면 한 지점에 힘이 몰립니다.
여기까지는 장비 사양입니다. 문제는 그다음입니다.
이송 속도 — 튜브를 뚫어먹는 원인
회전 노즐을 튜브 안으로 밀어 넣고 다시 빼낼 때 움직이는 속도를 이송 속도라고 합니다.
느릴수록 깨끗해집니다. 그런데 너무 느리면 한 자리를 계속 때립니다. 물은 부드러워 보여도 한 점에 머물면 금속을 깎습니다.
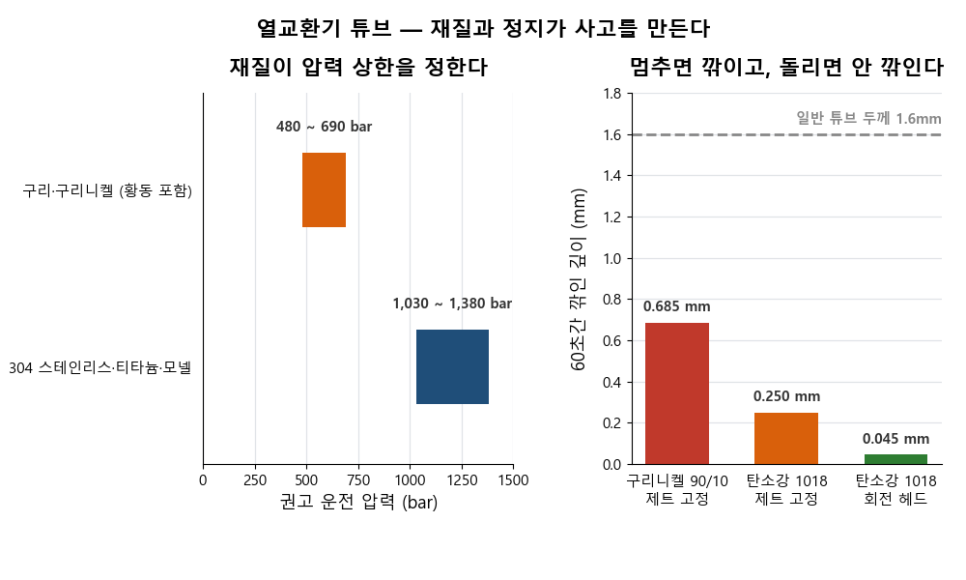
먼저 결론부터 말하면, 물이 나오는 노즐은 튜브 안의 한 지점에 멈추면 안 됩니다. 미국 워터젯기술협회(WJTA) 2022년 학회 논문(D. Wright, StoneAge)은 튜브 재질별로 물줄기를 한 점에 고정한 뒤 금속이 깎이는 양을 측정했습니다.
물줄기를 한 점에 고정했을 때 (1,030bar, 60초)
- 구리와 니켈의 비율을 이름에 표시한 구리니켈 90/10: 0.685mm
- 재질 규격명이 1018인 탄소강: 0.25mm
같은 조건에서 회전 헤드를 썼을 때 (60초)
- 탄소강: 0.045mm
일반적인 열교환기 튜브 두께가 1.6~2.1mm입니다. "몇 초 만에 뻥 뚫린다"는 아니지만, 고정된 제트는 분 단위로 튜브를 갉아먹습니다. 이미 부식으로 얇아진 튜브라면 그 시간이 훨씬 짧아집니다.
같은 논문에서 더 중요한 결과가 나왔습니다. 초당 50mm 속도로 100회를 왕복했더니, 물줄기가 금속을 깎는 침식이 측정되지 않았습니다.
그래서 규칙은 단순합니다.
- 물이 나오는 중에는 절대 정지하지 않습니다
- 왕복 속도를 일정하게 유지합니다
- 잘 안 떨어지면 속도를 늦추는 게 아니라 왕복 횟수를 늘립니다
한 번 천천히 지나가는 것과 여러 번 빠르게 지나가는 것은 결과가 다릅니다. 여러 번 빠르게 왕복한 경우에는 금속이 깎이는 침식이 사실상 없었습니다.
배출 — 다시 막히는 진짜 이유
세정하고 며칠 만에 성능이 안 나온다는 클레임이 있습니다. 원인은 대개 떼어낸 것이 튜브 밖으로 안 나갔기 때문입니다.
튜브 안에서 떨어져 나온 퇴적물은 물에 실려 나가야 합니다. ①편에서 설명했듯이 펌프 출력이 정해져 있으면 압력을 높일수록 유량이 줄어드는데, 이 관계가 튜브 안의 오염을 배출할 때 직접 문제가 됩니다. 떼어내는 데는 성공했는데 실어내지 못한 겁니다.
세정한 튜브에 오염이 다시 쌓이는 재오염의 상당수는, 오염을 못 떼어낸 문제가 아니라 떼어낸 오염을 밖으로 내보내지 못한 문제입니다.
세정 후 반대편에서 나오는 물을 보면 압니다. 맑은 물만 나오고 있으면 이미 다 나온 것이거나, 아직 안 떨어진 것입니다. 슬러지가 섞여 나오다가 그치는 시점까지가 실제 작업 시간입니다.
재질을 먼저 확인합니다 — 여기가 사고가 나는 곳
튜브 재질에 따라 견딜 수 있는 압력이 두 배 넘게 차이 납니다. 앞서 인용한 WJTA 2022 논문이 재질별로 제트 침식 저항을 시험하고 권고 압력을 제시했습니다.
약한 쪽 — 구리·구리니켈 계열 가장 쉽게 깎입니다. 논문은 운전 압력을 480~690bar 이하로 제한할 것을 권고합니다. 구리와 아연 등을 섞어 만든 애드미럴티 황동도 이 취약한 구리계에 속합니다. 550bar 정도에서도 침식이 확인됐습니다.
강한 쪽 — 304 스테인리스, 티타늄, 니켈과 구리를 주성분으로 만든 합금인 모넬 400 물줄기에 깎이는 데 가장 강합니다. 1,030~1,380bar 범위가 허용된다고 봅니다.
탄소강은 그 중간입니다.
여기서 헷갈리기 쉬운 게 있습니다. 얇고 비싸 보이는 티타늄 튜브를 더 조심해야 할 것 같지만, 물줄기에 깎이는 것에 관한 한 구리계 튜브가 훨씬 취약합니다. 재질을 확인하지 않고 "이 정도면 되겠지" 하고 압력을 걸면 황동 튜브부터 깎입니다.
작업 전 확인할 것
- 튜브 재질 — 구리계인지 스테인리스계인지부터 확인합니다. 압력 상한이 두 배 차이 납니다
- 현재 두께와 부식 상태, 그리고 금속 두께가 줄어든 감육 여부 — 이미 얇아진 튜브는 권고 압력에서도 위험합니다
- 시험 세정 — 실제 설비에 바로 적용하지 말고, 교체해 버릴 폐튜브나 튜브 끝단에서 먼저 세정 조건을 확인합니다
- 압력 상한 합의 — 발주처와 미리 정해둡니다. 사고 나면 책임 소재가 여기서 갈립니다
정리
열교환기 튜브 세정에서 실패는 두 가지 형태로 옵니다.
- 덜 닦임 → 재오염 클레임. 원인은 대개 밀어낼 유량 부족
- 감육·뚫림 → 튜브 교체 배상. 원인은 대개 정지, 그리고 재질에 안 맞는 압력
순서는 이렇습니다. 재질 확인이 먼저고, 멈추지 않는 것이 그다음이고, 압력 숫자는 마지막입니다.
발주하는 쪽이라면 최고 압력만 묻지 말고 튜브 재질, 현재 두께와 감육 상태, 노즐 이송 방법, 세정 후 배출 확인 방법을 작업계획서에 넣는 게 좋습니다.
다음 편에서는 표면 청정도 등급을 다룹니다. "깨끗하게 해달라"는 말이 분쟁이 되는 이유와, 그걸 막는 표준 4단계를 정리합니다.
