


배관 준설 노즐을 사러 가면 각도가 여러 개 있습니다. 6도, 15도, 20도, 30도, 45도.
같은 노즐처럼 보이는데 왜 각도를 나눠 파는가. 하는 일이 다르기 때문입니다.
후방 제트가 두 가지 일을 동시에 합니다
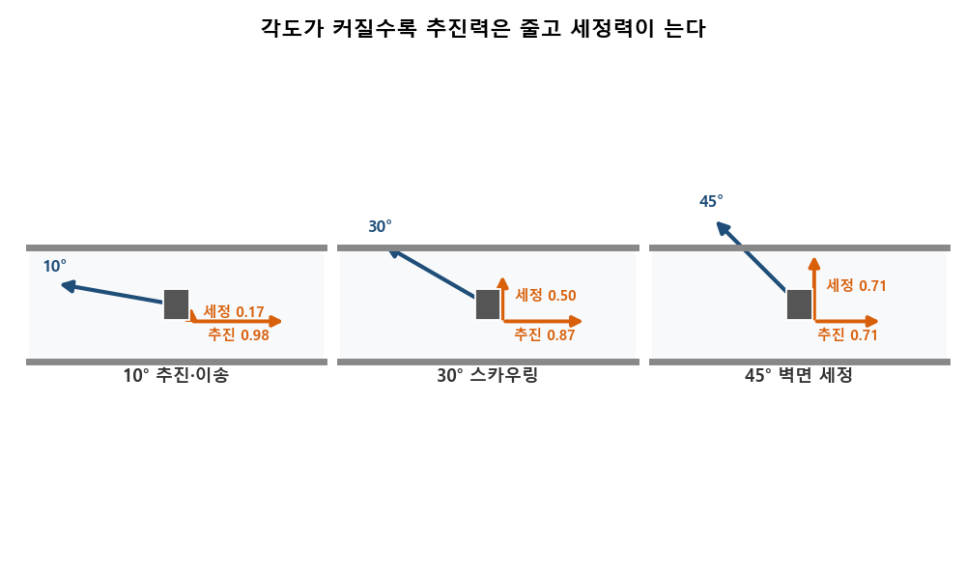
배관 준설 노즐은 뒤쪽으로 고압 물줄기를 쏩니다. 이걸 후방 제트라고 합니다. 그 반작용으로 노즐이 앞으로 나갑니다. 동시에 뒤로 나간 물줄기가 관 벽을 때리고, 퇴적물을 뜯어서 뒤로 밀어냅니다.
여기서 각도가 결정하는 게 이겁니다. 뒤로 쏜 물의 힘을 전진에 쓸 것인가, 벽 청소에 쓸 것인가.
- 각도가 작으면(배관이 뻗은 중심 방향인 관 축에 가까우면) 물이 뒤로 곧게 나갑니다 → 추진력이 큽니다
- 각도가 크면(벽 쪽으로 벌어지면) 물이 관 벽을 때립니다 → 세정력이 큽니다
하나를 얻으면 하나를 잃습니다. 그래서 각도가 여러 개 있는 겁니다.
각도별 역할
제조사 기술자료를 종합하면 대체로 이렇게 나뉩니다. 시판 노즐의 각도는 대체로 0도에서 45도 사이입니다.
0~10도 — 추진 전용 호스를 밀어 넣는 힘이 최대입니다. 벽 청소는 거의 안 됩니다.
6~20도 — 떼어낸 퇴적물을 물로 밀어내는 플러싱·이송 작업 각도가 낮아야 물이 관 축을 따라 길게 뻗어 나가면서 퇴적물을 실어 나릅니다. 긴 구간에서 퇴적물을 이동시킬 때 이 각도대를 씁니다.
15~20도 — 장거리 진입 긴 구간을 들어가야 할 때 씁니다. 호스가 길어질수록 마찰이 커지는데, 이걸 이겨내고 계속 전진하려면 추진력이 필요합니다. 4개 후방 제트를 20도 부근에 배치해 추진력을 극대화한 제품들이 이 부류입니다.
30도 내외 — 관 벽을 집중적으로 씻고 긁어내는 스카우링 작업 추진과 세정을 절충한 지점입니다.
30~45도 — 벽면 세정 관 벽에 붙은 것을 본격적으로 떼어냅니다. 전진은 느려지지만 벽이 깨끗해집니다.
전방 제트 노즐 앞쪽으로 쏘는 물줄기입니다. 배관이 완전히 막혀 물길이 없는 완전 폐색 구간을 처음 뚫을 때 씁니다. 뚫고 난 다음에는 후방 제트가 일을 하므로, 관통 목적이 끝나면 세정용 노즐로 바꾸는 게 일반적인 순서입니다.
각도 숫자를 모두 외울 필요는 없습니다. 작은 각도는 노즐을 전진시키고 퇴적물을 멀리 밀어내며, 큰 각도는 관 벽에 붙은 오염을 떼어냅니다. 헷갈리기 쉬운 건 "퇴적물을 밀어내는 일"이 큰 각도가 아니라 작은 각도의 몫이라는 점입니다. 각도가 커질수록 물은 벽 쪽으로 향하고 관 축 방향 성분이 줄어듭니다. 뜯어내는 데는 좋지만 실어 나르지는 못합니다.
현장 작업 순서
각도별 역할이 다르니, 한 노즐로 전 구간을 처리하는 게 아니라 단계별로 바꿔 끼우는 게 정석입니다.
1단계 — 관통 막혀 있으면 전방 제트 + 저각(0~20도) 후방 제트로 채널을 뚫습니다. 이때 목표는 청소가 아니라 물길 확보입니다.
2단계 — 세정 물길이 열리면 30~45도로 바꿔서 벽을 닦습니다. 상류까지 진입한 뒤 회수하면서 붙은 것을 떼어냅니다.
3단계 — 배출 저각(6~20도) 플러싱 노즐로 떼어낸 퇴적물을 물이 흘러 나가는 방향의 하류 맨홀 쪽으로 밀어냅니다. 이 단계를 생략하면 뜯어낸 퇴적물이 관 안에 그대로 남습니다. 며칠 뒤 다시 막힙니다.
각도가 낮아졌다 높아졌다 다시 낮아지는 순서입니다. 뚫을 때와 밀어낼 때는 관 축 방향 힘이 필요하고, 닦을 때만 벽 쪽 힘이 필요하기 때문입니다.
자주 나오는 실수
한 노즐로 끝까지 갑니다. 관통용 노즐로 세정까지 하면 전진은 빠른데 벽이 안 닦입니다. 반대로 세정용 노즐로 폐색 구간에 들어가면 진입 자체가 안 됩니다.
배출 단계를 건너뜁니다. 카메라로 보면 벽은 깨끗한데 바닥에 뜯어낸 게 쌓여 있는 경우입니다. 재발 민원의 흔한 원인입니다.
배출에 큰 각도 노즐을 씁니다. 벽을 닦던 45도 노즐로 그대로 밀어내려 하면 잘 안 나갑니다. 퇴적물을 이동시키는 건 낮은 각도입니다.
호스 길이를 고려하지 않습니다. 100m 넘게 들어가야 하는 구간에서 45도 노즐을 쓰면 중간에 멈춥니다. 추진력이 호스 마찰을 못 이깁니다.
정리
노즐 각도는 취향이 아니라 공정 단계입니다. 뚫는 단계, 닦는 단계, 밀어내는 단계에 각각 맞는 각도가 있습니다. 각도 하나 바꾸는 게 압력 올리는 것보다 효과가 큰 경우가 많습니다.
발주하는 쪽이라면 작업계획서에 관통용·세정용·배출용 노즐이 구분돼 있는지, 마지막 배출 단계가 포함됐는지 확인하는 게 좋습니다.
다음 편에서는 열교환기 튜브 세정을 다룹니다. 압력 숫자보다 먼저 확인해야 할 게 튜브 재질과 이송 속도입니다.
